

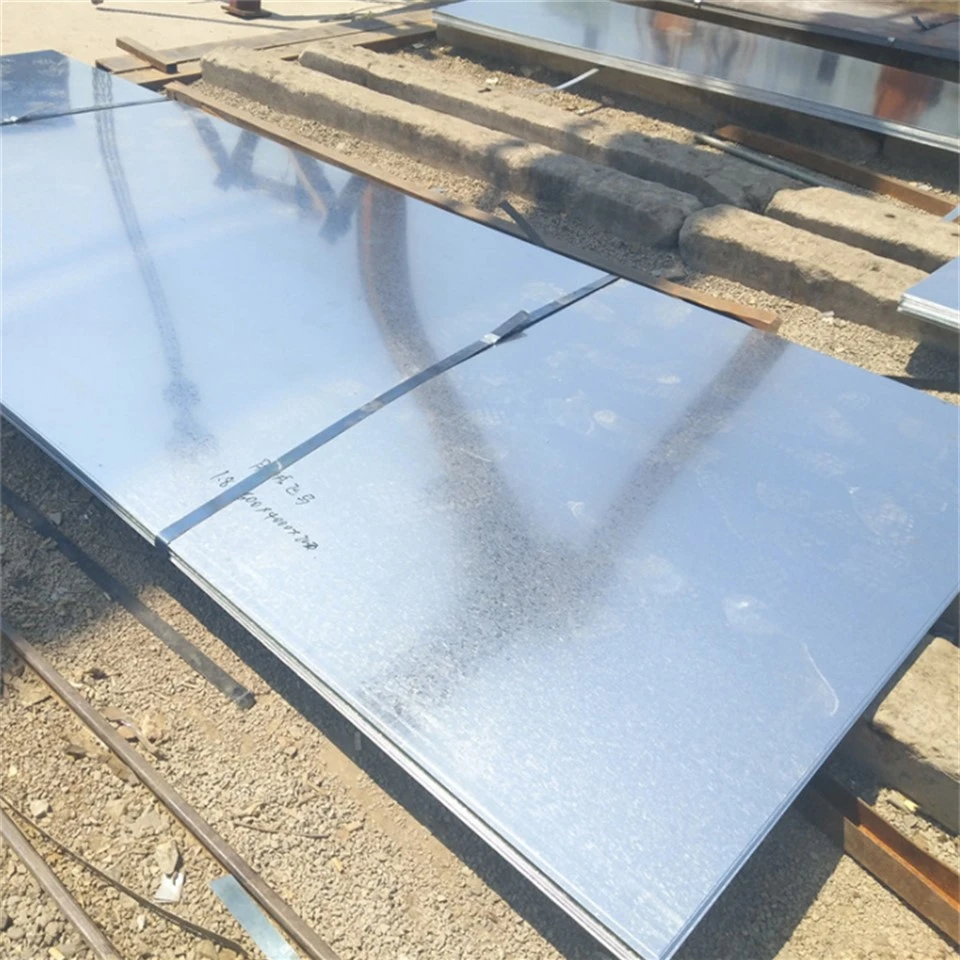


Descripción de los productos
La lámina galvanizada de inmersión caliente se procesa sumergiendo las bobinas de acero procesadas en líquido de zinc fundido para que la capa de zinc se cubra uniformemente en la superficie de las bobinas de acero, mejorando así la resistencia a la corrosión y la vida útil del acero. Las bobinas de acero galvanizado en caliente generalmente usan tiras de acero enrolladas en caliente o tiras de acero enrolladas en frío como sustratos. El sustrato debe limpiarse y tratarse primero para garantizar una buena adhesión de la capa de zinc. Luego, las bobinas de acero procesadas se sumergen en líquido de zinc fundido para que la capa de zinc se cubra uniformemente en la superficie de las bobinas de acero. Finalmente, las bobinas de acero galvanizado se enfrían y terminan, como nivelar y esquilar.
Parámetros del producto
|
Nombre del producto |
Hojas de acero galvanizado en caliente |
|
Espesor |
0.12-6.00 mm |
|
Ancho |
600-1500 mm |
|
Longitud |
1m-12m, personalización de soporte |
|
Estándar |
AISI, ASTM, DIN, JIS, GB, SUS, EN. |
|
Recubrimiento de zinc |
Hot Dip Galvanizing60-275G/M2 |
|
Pre-galvanización: 80-275G/m2 |
|
Entorno de uso |
Espesor recomendado de la capa de zinc |
|
Uso en interiores |
Z10 o Z12 (100g/㎡or 120g/㎡) |
|
afueras |
Z20 y pintura (200 g/㎡) |
|
Área urbana o industrial |
Z27 (270 g/㎡) o G90 (estándar de EE. UU.) Y pintado |
|
Áreas costeras |
Más grueso que Z27 (270G/㎡) o G90 (estándar de EE. UU.) Y pintado |
|
Estampado o aplicaciones de dibujo profundo |
Más delgado que Z27 (270G/㎡) o G90 (estándar de EE. UU.) Para evitar recubrir el pelado después de estampar |
|
Estándares chinos |
Estándar japonés |
Normas europeas |
|
DX51D+Z/DC51D+Z (CR) |
SGCC |
DX51D+Z |
|
DX52D+Z/DC52D+Z |
Sgcd1 |
DX52D+Z |
|
DX53D+Z/DC53D+Z/DX54D+Z/DC54D+Z |
Sgcd2/sgcd3 |
DX53D+Z/DX54D+Z |
|
S220/250/280/320/350/550GD+Z |
SGC340/400/440/490/570 |
S220/250/280/320/350GD+Z |
|
DX51D+Z/DD51D+Z (HR) |
SHCC |
DX51D+Z |
La galvanización en caliente y la galvanización en frío difieren significativamente en sus procesos, rendimiento y escenarios de aplicación. Las diferencias específicas son las siguientes
1. Comparación del proceso de producción
Galvanización en caliente: el acero se sumerge en zinc fundido a aproximadamente 450 grados. Una reacción metalúrgica forma una capa de aleación de hierro de zinc (30-300 μm de espesor). La superficie es áspera y puede exhibir lunes o marcas de agua.
Galvanización de dipte en frío: los iones de zinc se depositan en la superficie del acero a través de la electrólisis (de 3-15 μm de espesor). La superficie es suave y puede aparecer en una variedad de colores (como amarillo verde y blanco azulado).
2. Diferencias de rendimiento
Presenta una lámina galvanizada galvanizada en caliente sábana galvanizada
Resistencia a la corrosión: extremadamente fuerte (vida útil al aire libre: 20-50 años)
Débil (vida útil interior: 3-5 años)
Adhesión: enlace de aleación, no fácil de escamas
Adhesado físicamente, fácil de hacer
Procesabilidad: no es adecuado para el estampado de precisión
Adecuado para la formación posterior
3. Aplicaciones típicas
Hoja galvanizada en caliente: estructuras expuestas a entornos corrosivos, como torres de energía, barandillas de carreteras y puentes.
Hoja galvanizada de dipte en frío: carcasas de electrodomésticos, componentes electrónicos y piezas decorativas interiores, donde se requiere una precisión de alta superficie.
4. Costo y desempeño ambiental
La galvanización en caliente tiene un bajo costo por unidad (0.5-2 RMB/kg), pero requiere una inversión de equipo significativa y genera niebla ácida y escoria de zinc.
La galvanización de la sumisión de frío tiene una alta tarifa de procesamiento (3-8 RMB/kg), pero también es difícil de tratar con las aguas residuales electroplatorias.
La diferencia de costo entre la galvanización en caliente y la galvanización por el frío es significativa, principalmente debido al proceso, el consumo de material y los costos de mantenimiento a largo plazo. El siguiente es un análisis completo
1. Diferencia de costo inicial
Complejidad del proceso
La galvanización en caliente requiere zinc fundido a alta temperatura (450 grados) y pretratamientos múltiples (encubrimiento y flujo). Esto requiere una inversión de equipo significativa y un alto consumo de energía, lo que resulta en un costo unitario de aproximadamente 20-40 yuanes por metro cuadrado.
La galvanización de dipte en frío, que utiliza deposición electrolítica, ofrece un proceso más simple con un menor consumo de energía, pero se basa en productos químicos (como las soluciones de sal de zinc). El costo unitario es de aproximadamente 3-8 yuanes por metro cuadrado.
Consumo de material
El grosor de la capa de zinc de la galvanización en caliente alcanza los 50-100 μm, y el consumo de zinc es de 5-10 veces el de la galvanización de dipte en frío, lo que resulta en un costo material más alto.
La galvanización de la sumisión de frío, mientras que solo 5-15 μm de espesor, requiere productos químicos de alta pureza, lo que resulta en un costo general más bajo de material que la galvanización de la inmersión en caliente.
II. Comparación de costos a largo plazo
Vida útil y mantenimiento
La galvanización de dipte en caliente tiene una vida útil de 20-50 años en entornos al aire libre, que prácticamente no requiere mantenimiento y resultan en costos generales más bajos a largo plazo.
La galvanización de la sumisión de frío tiene una vida útil de solo 3-5 años y requiere una recotación o reemplazo frecuente en entornos húmedos, lo que puede dar como resultado costos de mantenimiento más altos que la galvanización de hot dip.
Impacto de la aplicación
La galvanización de dipte en caliente es adecuada para entornos altamente corrosivos (como puentes e instalaciones de energía), con una alta inversión inicial pero excelente rentabilidad.
La galvanización de la sumisión de frío es adecuada para piezas de precisión interior (como electrodomésticos y componentes electrónicos), que ofrecen importantes ventajas de costos a corto plazo.
Iii. Otros factores influyentes
Costos ambientales: la galvanización de hot en caliente requiere la eliminación de la niebla ácida y la escoria de zinc, mientras que la galvanización de la sumisión de frío requiere la eliminación de las aguas residuales electroplatorias, las cuales aumentan los costos ocultos.
Tamaño de la pieza de trabajo: la galvanización en caliente es más económica para las grandes partes, mientras que la galvanización de dipte en frío ofrece una mayor flexibilidad para piezas más pequeñas.
Conclusión
Costo a corto plazo: la galvanización de la sumisión de frío ofrece costos más bajos (aproximadamente 1/3-1/5 de galvanización de hot dip).
Costo a largo plazo: la galvanización en caliente ofrece un rendimiento superior (menor mantenimiento y una vida útil más larga).
Base de selección: priorice los requisitos anticorrosión (galvanización de hot dip para uso en exteriores), precisión del procesamiento (galvanización de dipte en frío para precisión) y presupuesto.
Etiqueta: Hoja galvanizada de Dip Hot Dip, China Fabricantes de hoja galvanizada de Dip Hot Dip, Fábrica


